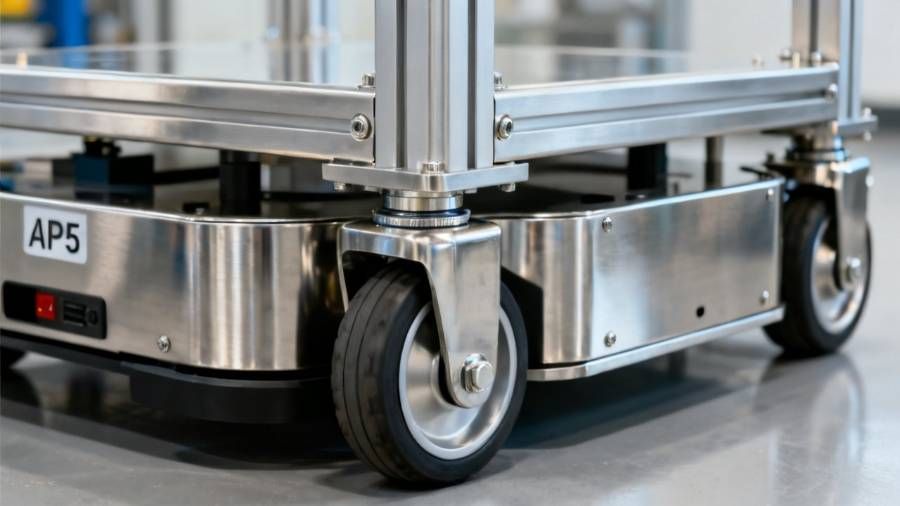
ในยุคที่อุตสาหกรรมอาหารทั่วโลกกำลังก้าวสู่ระบบอัตโนมัติเต็มรูปแบบ AGV สำหรับโรงงานอาหารมาตรฐาน Food Grade กลายเป็นคำตอบสำคัญสำหรับการเพิ่มประสิทธิภาพการลำเลียงวัตถุดิบและผลิตภัณฑ์ภายในโรงงาน ระบบ AGV (Automated Guided Vehicle) หรือหุ่นยนต์ลำเลียงอัจฉริยะที่ทำงานโดยไม่ต้องใช้พนักงานขับรถ ได้รับการออกแบบมาเพื่อตอบสนองความต้องการเฉพาะของโรงงานอาหารที่ต้องรักษามาตรฐานความสะอาดและความปลอดภัยอย่างเคร่งครัด บทความนี้จะอธิบายอย่างละเอียดถึงคุณสมบัติที่จำเป็น ข้อกำหนดด้านมาตรฐาน และแนวทางการเลือกใช้ AGV ในโรงงานอาหาร
สรุปประเด็นสำคัญ
- AGV สำหรับโรงงานอาหารต้องออกแบบให้ทำความสะอาดง่าย ปราศจากซอกมุมที่สะสมสิ่งสกปรก
- มาตรฐาน Food Grade ครอบคลุมวัสดุที่สัมผัสอาหาร การป้องกันการปนเปื้อน และระบบหล่อลื่นเกรดอาหาร
- ระบบนำทางของ AGV ในโรงงานอาหารควรเป็นแบบแม่เหล็กหรือเลเซอร์เพื่อหลีกเลี่ยงฝุ่นจากการเดินราง
- การเลือก AGV ต้องพิจารณาโหลดประเภทอาหาร อุณหภูมิห้องเย็น และสภาพแวดล้อมเปียก
- การลงทุนใน AGV ช่วยลดความเสี่ยงจากการปนเปื้อนจากมนุษย์ และเพิ่มความสามารถในการตรวจสอบย้อนกลับ
AGV ในโรงงานอุตสาหกรรม
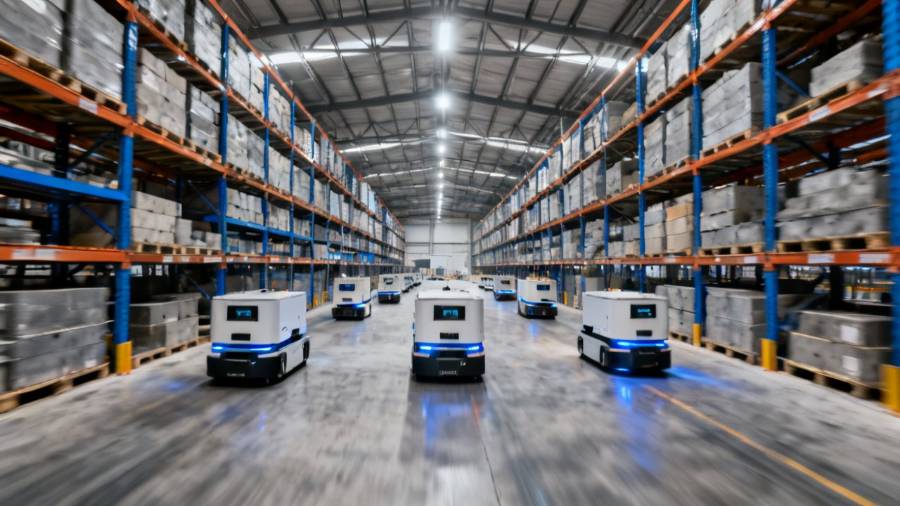
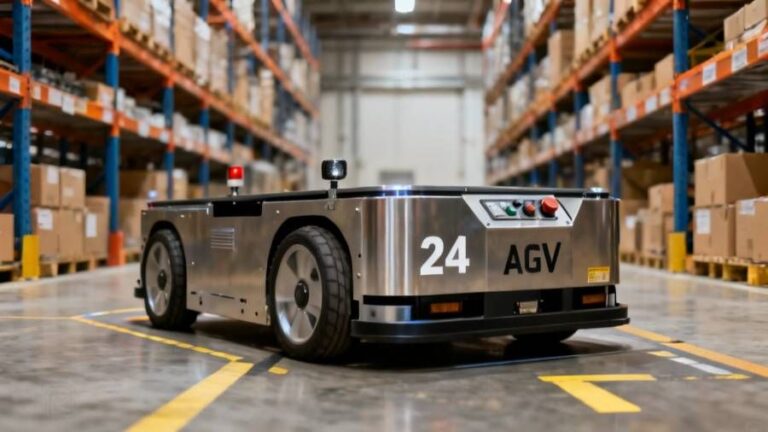
AGV ในโรงงานอุตสาหกรรม โดยทั่วไปคือระบบยานพาหนะไร้คนขับที่เคลื่อนที่ตามเส้นทางที่กำหนดไว้ล่วงหน้า เพื่อลำเลียงวัสดุ ชิ้นส่วน หรือสินค้าสำเร็จรูปภายในโรงงาน โรงงานจัดเก็บสินค้า หรือศูนย์กระจายสินค้า ระบบ AGV ประกอบด้วยตัวรถ แบตเตอรี่ระบบนำทาง เซ็นเซอร์ตรวจจับสิ่งกีดขวาง และซอฟต์แวร์ควบคุมมส่วนกลาง
ในอดีต AGV มักใช้ในอุตสาหกรรมยานยนต์และอิเล็กทรอนิกส์ แต่ปัจจุบันขยายไปสู่ทุกภาคส่วน รวมถึง อุตสาหกรรมอาหาร ซึ่งต้องการคุณสมบัติพิเศษที่แตกต่างจากโรงงานทั่วไป โรงงานอาหารต้องเผชิญกับสภาพแวดล้อมที่ท้าทาย เช่น ความชื้นสูง การทำความสะอาดด้วยน้ำแรงดันสูง อุณหภูมิต่ำในห้องเย็น และการสัมผัสกับกรดหรือด่างจากวัตถุดิบอาหาร ดังนั้น AGV ที่ใช้ในโรงงานอาหารมาตรฐาน Food Grade จึงต้องได้รับการออกแบบให้ทนทานต่อสภาวะดังกล่าว
ระบบนำทางที่เหมาะสมสำหรับโรงงานอาหาร
การเลือกระบบนำทางของ AGV ในโรงงานอาหารมีผลโดยตรงต่อสุขลักษณะ ระบบนำทางที่นิยมใช้ ได้แก่:
- ระบบนำทางด้วยแม่เหล็ก (Magnetic Tape Guidance) – ติดเทปแม่เหล็กบนพื้น เหมาะสำหรับพื้นที่แห้ง ไม่ก่อให้เกิดฝุ่น
- ระบบนำทางด้วยเลเซอร์ (Laser Navigation) – ใช้ตัวสะท้อนแสงหรือแผนที่ผนัง ไม่ต้องติดตั้งอุปกรณ์บนพื้น ทำความสะอาดพื้นได้สะดวก
- ระบบนำทางด้วยธรรมชาติ (Natural Navigation) – ใช้ SLAM (Simultaneous Localization and Mapping) เหมาะสำหรับสภาพแวดล้อมที่เปลี่ยนบ่อย
โรงงานอาหารส่วนใหญ่นิยมใช้ระบบเลเซอร์หรือระบบธรรมชาติ เนื่องจากไม่มีการติดตั้งรางหรือเทปบนพื้น ซึ่งเป็นแหล่งสะสมสิ่งสกปรกและอาจเป็นอุปสรรคต่อการทำความสะอาด
มาตรฐาน Food Grade สำหรับ AGV
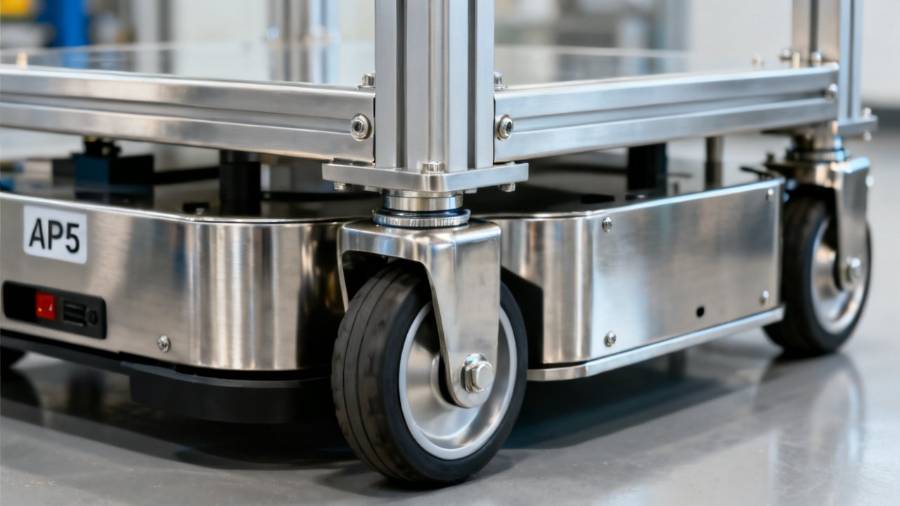
มาตรฐาน Food Grade สำหรับ AGV ไม่ได้หมายถึงเฉพาะวัสดุที่สัมผัสอาหารโดยตรง แต่ครอบคลุมถึงการออกแบบที่ป้องกันการปนเปื้อนตลอดทั้งระบบ องค์ประกอบสำคัญตามมาตรฐานสากล เช่น EHEDG (European Hygienic Engineering and Design Group) หรือ FDA (Food and Drug Administration) มีดังนี้:
วัสดุที่ใช้ผลิตตัวรถ
AGV ในโรงงานอาหารควรผลิตจาก สเตนเลสสตีลเกรด 304 หรือ 316 ซึ่งทนต่อการกัดกร่อนจากน้ำยาทำความสะอาดและสารเคมีในกระบวนการผลิต พื้นผิวต้องเรียบ ไม่มีรอยเชื่อมที่หยาบหรือซอกมุมที่อาหารอาจติดค้าง การใช้พลาสติกเกรดอาหารที่ผ่านการรับรองก็เป็นที่ยอมรับในบางส่วน เช่น ฝาครอบมอเตอร์หรืออุปกรณ์อิเล็กทรอนิกส์ที่ต้องป้องกันน้ำ
ระดับการป้องกันน้ำและฝุ่น (IP Rating)
AGV สำหรับโรงงานอาหารควรมี ระดับ IP65 หรือสูงกว่า เพื่อป้องกันน้ำฉีดจากท่อทำความสะอาดและฝุ่นละออง โดยเฉพาะในพื้นที่ล้างทำความสะอาดที่ต้องใช้น้ำแรงดันสูง ระบบแบตเตอรี่และช่องเชื่อมต่อต้องมีซีลกันน้ำอย่างดี
ระบบหล่อลื่นและสารหล่อลื่น
สารหล่อลื่นทุกชนิดในระบบขับเคลื่อนของ AGV เช่น จารบีหรือน้ำมันเกียร์ ต้องเป็นเกรดอาหาร (Food Grade Lubricant) ที่ผ่านมาตรฐาน NSF H1 หรือเทียบเท่า เพื่อให้แน่ใจว่าแม้มีการรั่วซึมโดยอุบัติเหตุจะไม่ก่อให้เกิดอันตรายต่อผู้บริโภค
การออกแบบเพื่อสุขลักษณะ (Hygienic Design)
AGV ควรมีลักษณะดังนี้:
- พื้นผิวลาดเอียงเพื่อให้น้ำไหลออกได้ง่าย
- ไม่มีร่องหรือช่องว่างที่น้ำขัง
- ชิ้นส่วนที่ถอดออกได้เพื่อทำความสะอาดลึก
- ระบบปิดผนึกที่ป้องกันการเข้าของแมลงและสัตว์
คุณสมบัติสำคัญของ AGV สำหรับโรงงานอาหารมาตรฐาน Food Grade
เมื่อพิจารณาเลือก AGV สำหรับโรงงานอาหารมาตรฐาน Food Grade ผู้บริหารโรงงานต้องคำนึงถึงคุณสมบัติเฉพาะที่ตอบโจทย์การผลิตอาหาร ดังนี้:
1. ความทนทานต่ออุณหภูมิสุดขั้ว
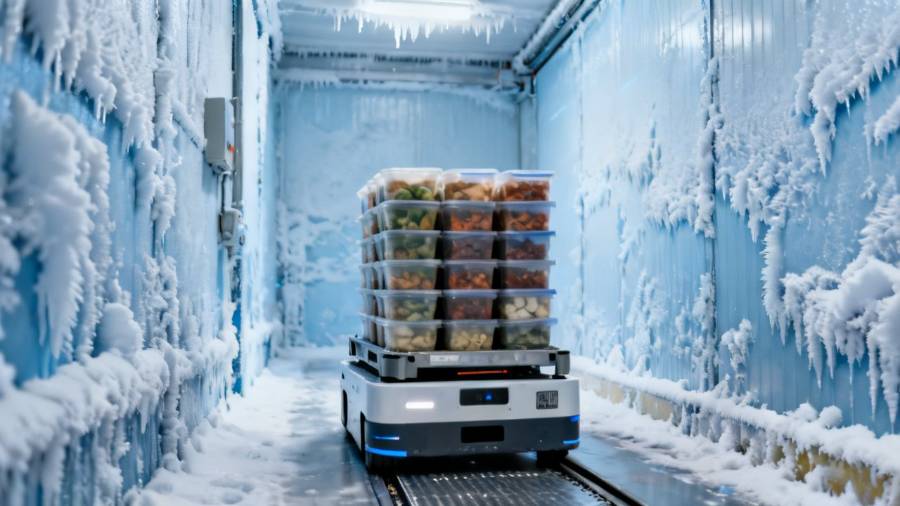
โรงงานอาหารหลายแห่งมีห้องเย็น (Cold Storage) ที่อุณหภูมิต่ำถึง -25°C หรือพื้นที่ปรุงอาหารที่มีอุณหภูมิสูง AGV ต้องสามารถทำงานได้ในอุณหภูมิเหล่านั้นโดยไม่เกิดการควบแน่นภายในชุดควบคุมม แบตเตอรี่ลิเธียมไออนรุ่นพิเศษสามารถทำงานในอุณหภูมิต่ำได้ดีกว่าแบตเตอรี่ตะกั่วกรด
2. ระบบป้องกันการปนเปื้อนข้าม (Cross-Contamination Prevention)
AGV ต้องแยกพื้นที่ขนส่งอาหารดิบและอาหารปรุงสุกอย่างชัดเจน โดยอาจใช้ระบบ RFID หรือบาร์โค้ดเพื่อจำกัดเส้นทางและหลีกเลี่ยงการผ่านจุดเสี่ยง นอกจากนี้ควรมีระบบล้างล้ออัตโนมัติเมื่อเข้าพื้นที่สะอาด
3. ความสามารถในการทำความสะอาดแบบ CIP (Clean-in-Place)
AGV รุ่นใหม่บางรุ่นรองรับการทำความสะอาดแบบ CIP โดยสามารถพ่นน้ำยาฆ่าเชื้อเข้าสู่ระบบท่อภายในตัวรถโดยไม่ต้องถอดชิ้นส่วน ซึ่งช่วยลดเวลาและแรงงานในการทำความสะอาด
4. ระบบตรวจจับสิ่งแปลกปลอม
AGV ควรติดตั้งเซ็นเซอร์ตรวจจับวัตถุโลหะหรือสิ่งแปลกปลอมระหว่างทางเพื่อป้องกันไม่ให้วัสดุปนเปื้อนตกหล่นในพื้นที่ผลิต บางรุ่นมีระบบแจ้งเตือนและหยุดอัตโนมัติหากตรวจพบความผิดปกติ
5. การรองรับมาตรฐานการตรวจสอบย้อนกลับ (Traceability)
ซอฟต์แวร์ควบคุมม AGV ต้องบันทึกข้อมูลการเคลื่อนที่ทุกครั้ง เช่น เวลา เส้นทาง น้ำหนักบรรทุก และสถานีที่แวะ ข้อมูลเหล่านี้เชื่อมต่อกับระบบ MES หรือ ERP เพื่อให้สามารถตรวจสอบย้อนกลับได้ว่าผลิตภัณฑ์แต่ละล็อตผ่านกระบวนการลำเลียงอย่างไร
ประโยชน์ของการใช้ AGV ในโรงงานอาหารมาตรฐาน Food Grade
การนำ AGV มาใช้ในโรงงานอาหารไม่ได้เป็นเพียงการลดต้นทุนแรงงาน แต่ยังสร้างความได้เปรียบในการแข่งขันผ่านคุณภาพและความปลอดภัยของผลิตภัณฑ์
เพิ่มสุขอนามัยและลดความเสี่ยงจากการปนเปื้อนจากมนุษย์
พนักงานเดินหรือรถเข็นแบบดั้งเดิมอาจนำสิ่งสกปรกจากภายนอกเข้าสู่พื้นที่ผลิต AGV ที่ออกแบบตามหลักสุขลักษณะช่วยลดโอกาสการปนเปื้อนจากเส้นผม เสื้อผ้า หรือรองเท้า โดยเฉพาะในพื้นที่สะอาด (Clean Room)
เพิ่มความแม่นยำและประสิทธิภาพ
AGV สามารถทำงาน 24 ชั่วโมง โดยไม่ต้องพัก ช่วยลดเวลาการรอคอยในกระบวนการผลิต ระบบนำทางอัตโนมัติช่วยให้การลำเลียงเป็นไปตามกำหนดเวลา ลดความผิดพลาดจากการจัดส่งผิดที่
ลดต้นทุนการดำเนินงานระยะยาว
แม้การลงทุนเริ่มต้นใน AGV สำหรับโรงงานอาหารจะสูงกว่ารถเข็นแบบดั้งเดิม แต่ค่าใช้จ่ายด้านแรงงาน การบาดเจ็บจากการทำงาน และค่าซ่อมบำรุงลดลงอย่างมาก อายุการใช้งานของ AGV ที่ออกแบบมาอย่างดีอาจนานถึง 10-15 ปี
การเลือกซัพพลายเออร์ AGV สำหรับโรงงานอาหาร
การเลือกผู้ผลิต AGV ที่มีประสบการณ์ในอุตสาหกรรมอาหารเป็นปัจจัยสำคัญ เนื่องจากต้องเข้าใจข้อกำหนดเฉพาะของมาตรฐาน Food Grade และกฎระเบียบของสำนักงานคณะกรรมการอาหารและยา (อย.) ของไทย
ตารางเปรียบเทียบเกณฑ์การคัดเลือกซัพพลายเออร์:
| เกณฑ์ | รายละเอียด | ความสำคัญ |
|---|---|---|
| ประสบการณ์ในอุตสาหกรรมอาหาร | เคยติดตั้งในโรงงานอาหารมาก่อน | สูง |
| การรับรองมาตรฐาน | EHEDG, FDA, NSF H1 | สูงมาก |
| การสนับสนุนหลังการขาย | การอบรม, อะไหล่, บริการซ่อมในประเทศ | ปานกลาง |
| ความยืดหยุ่นของระบบ | ปรับแต่งเส้นทางและฟังก์ชันได้ง่าย | ปานกลาง |
| การเชื่อมต่อกับระบบที่มีอยู่ | รองรับ MES, ERP, PLC | สูง |
บทสรุป
การนำ AGV สำหรับโรงงานอาหารมาตรฐาน Food Grade มาใช้เป็นก้าวสำคัญในการยกระดับอุตสาหกรรมอาหารไทยสู่ระบบอัตโนมัติที่ปลอดภัยและมีประสิทธิภาพ AGV ไม่ใช่เพียงเครื่องจักรขนส่ง แต่เป็นส่วนหนึ่งของระบบสุขลักษณะที่ช่วยป้องกันการปนเปื้อน เพิ่มความสามารถในการตรวจสอบย้อนกลับ และลดต้นทุนในระยะยาว การเลือก AGV ที่เหมาะสมต้องพิจารณาวัสดุ ระดับการป้องกันน้ำ การออกแบบที่ทำความสะอาดง่าย และระบบหล่อลื่นเกรดอาหาร โรงงานที่ลงทุนในเทคโนโลยีนี้จะสามารถแข่งขันในตลาดโลกที่เข้มงวดด้านความปลอดภัยอาหารได้อย่างมั่นใจ
คำถามที่พบบ่อย
1. AGV สำหรับโรงงานอาหารต้องมีใบรับรองอะไรบ้าง?
AGV ควรมีใบรับรองมาตรฐาน EHEDG (European Hygienic Engineering and Design Group) หรือเป็นไปตามข้อกำหนดของ FDA สำหรับวัสดุสัมผัสอาหาร รวมถึงเครื่องหมาย CE หรือ UL สำหรับความปลอดภัยทางไฟฟ้า ในไทยควรสอดคล้องกับมาตรฐาน มอก. และข้อบังคับของสำนักงานคณะกรรมการอาหารและยา
2. AGV สามารถใช้ในห้องเย็นได้หรือไม่?
ได้หาก AGV ได้รับการออกแบบให้ทำงานในอุณหภูมิต่ำ โดยเฉพาะแบตเตอรี่ลิเธียมไออนที่ทนทานต่อความเย็น และมีระบบป้องกันการเกิดน้ำแข็งเกาะที่เซ็นเซอร์และล้อ ควรเลือก AGV ที่มีระบบทำความร้อนในชุดควบคุมมเพื่อป้องกันการควบแน่น
3. การทำความสะอาด AGV ในโรงงานอาหารทำอย่างไร?
AGV ที่ออกแบบตามมาตรฐาน Food Grade สามารถทำความสะอาดด้วยน้ำแรงดันสูงหรือสารฆ่าเชื้อที่ใช้ในโรงงาน ควรทำความสะอาดทุกวันตามรอบการผลิต บางรุ่นมีระบบล้างอัตโนมัติในสถานีจอด
4. AGV มีอายุการใช้งานกี่ปี?
อายุการใช้งานเฉลี่ยของ AGV อยู่ที่ 8-12 ปีขึ้นอยู่กับการบำรุงรักษาและสภาพแวดล้อม โรงงานอาหารที่ทำความสะอาดบ่อยครั้งอาจต้องเปลี่ยนชิ้นส่วนซีลและยางล้อเร็วกว่าปกติ
5. ค่าใช้จ่ายในการติดตั้ง AGV สำหรับโรงงานอาหารแพงหรือไม่?
ค่าใช้จ่ายขึ้นอยู่กับจำนวนรถ ความซับซ้อนของเส้นทาง และการปรับแต่งตามมาตรฐาน Food Grade โดยทั่วไปราคาตั้งแต่ 1.5-5 ล้านบาทต่อคัน การลงทุนนี้คุ้มค่าในระยะ 2-3 ปีหากโรงงานมีการผลิตต่อเนื่อง 24 ชั่วโมง
6. ระบบนำทางแบบไหนดีที่สุดสำหรับโรงงานอาหาร?
ระบบนำทางด้วยเลเซอร์หรือระบบธรรมชาติ (SLAM) เหมาะที่สุด เนื่องจากไม่ต้องติดตั้งรางหรือเทปบนพื้น ซึ่งเป็นแหล่งสะสมสิ่งสกปรกและยากต่อการทำความสะอาด
7. AGV รองรับการเชื่อมต่อกับระบบ ERP ของโรงงานได้หรือไม่?
ได้ AGV สมัยใหม่มี API หรือโปรโตคอลการสื่อสาร เช่น OPC UA, Modbus TCP, หรือ MQTT ที่สามารถเชื่อมต่อกับระบบ ERP, MES, และ WMS เพื่อให้การจัดการสินค้าคงคลังเป็นแบบเรียลไทม์
8. มีข้อควรระวังในการใช้ AGV ในพื้นที่เปียกอย่างไร?
ต้องมั่นใจว่าระดับ IP Rating สูงพอ (IP65 ขึ้นไป) และมีระบบป้องกันน้ำเข้าทางช่องระบายอากาศ ควรติดตั้งระบบตรวจจับน้ำรั่วเพื่อหยุดรถทันทีหากเกิดน้ำขังเกินระดับที่กำหนด